

 英语
 中文简体
 西班牙语
 越南语


La découpe des rouleaux de ruban semble simple. Un large rouleau entre dans la machine, le matériau est coupé à des largeurs plus étroites et les rouleaux finis sont préparés pour l'étape suivante ou pour l'expédition. Mais la lame n’est qu’une partie de l’histoire. La manière dont la bande circule dans la machine est tout aussi importante.
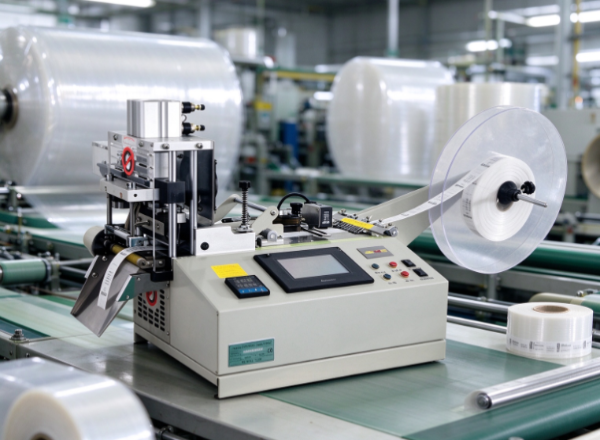
Le contrôle de la tension est ici central. Il maintient la bande en mouvement constant pendant qu'elle est déroulée, fendue et rembobinée en rouleaux plus petits. Si vous gérez mal la tension, le ruban peut s'étirer, se froisser, dériver ou s'enrouler de manière inégale. Ces défauts nuisent à l’apparence des rouleaux finis et nuisent souvent également aux performances lors d’une utilisation ultérieure.
Les bandes ne réagissent pas toutes de la même manière à la force de traction. Un film mince se comporte différemment d’un produit adhésif épais. Les rubans à base de papier, les rubans en mousse et autres matériaux flexibles ont chacun leurs propres besoins en matière de manipulation. Pour un fabricant, l’apprentissage du contrôle de la tension fait partie de la construction d’un processus de refendage adapté au matériau devant lui.
1. Que signifie le contrôle de la tension dans le refendage de rouleaux de ruban ?
Le contrôle de la tension consiste à gérer la force de traction exercée sur la bande lors de son passage dans une machine à refendre. Le ruban a besoin de suffisamment de tension pour se déplacer en douceur et rester en position. La force ne peut pas être si forte qu’elle étire, déforme ou endommage le matériau.
La bande passe généralement par plusieurs étapes. Il commence sur un grand rouleau d'alimentation, traverse la zone de coupe, puis s'enroule sur des noyaux plus petits. Chaque étape affecte le comportement du matériau.
Laissez le rouleau d'alimentation se dérouler trop librement et la bande se détendra et s'égarera. Tirez trop fort sur l'enrouleur et le matériau s'étire ou se tasse trop étroitement. Quoi qu’il en soit, des défauts apparaissent difficiles à corriger une fois les rouleaux terminés.
Le contrôle de la tension équilibre ces forces du début à la fin. Selon la machine, cela peut impliquer des réglages mécaniques, des capteurs, des freins ou des commandes automatiques. La configuration diffère, mais le but reste le même : maintenir la bande stable sans la stresser.
La tension ne consiste pas à rendre la bande aussi serrée que possible. Différents matériaux nécessitent des conditions différentes. Un réglage qui convient à une bande peut être erroné pour une autre, même sur la même machine.
Ainsi, avant de commencer un travail, les opérateurs doivent évaluer la construction, l'épaisseur, la flexibilité, les propriétés adhésives et l'utilisation prévue du ruban.
2. Comment le contrôle de la tension affecte-t-il la qualité du refendage ?
La qualité des rouleaux refendus dépend de l’état de la lame, des propriétés du matériau, de l’alignement de la machine et du comportement de l’enroulement. La tension lie plusieurs d’entre eux ensemble, car elle façonne le comportement du ruban avant, pendant et après la coupe.
Lorsque le matériau traverse régulièrement la zone de coupe, la trajectoire de coupe reste cohérente. Lorsque le ruban se déplace ou se détache, la coupe devient inégale. Les rouleaux peuvent alors avoir des bords irréguliers ou une forme incorrecte.
La tension affecte également la bande elle-même. Une traction excessive étire les matériaux flexibles et une tension instable laisse apparaître des rides ou des plis. Ces défauts apparaissent plus clairement lors de l’inspection ou lorsque le ruban est appliqué sur une surface.
Les matériaux fins, mous ou facilement déformables sont les plus sensibles. Un petit changement dans la façon dont ils se déplacent peut les déplacer au point de coupure.
Imaginez une bande entrant dans la section de coupe sur un chemin lâche ou irrégulier. Les lames peuvent être en bon état, mais le matériau ne restera pas plat. La coupe s'égare et les rouleaux finis nécessitent une inspection ou une reprise supplémentaire.
Un chemin stable ne garantit pas une sortie sans défaut. Cela donne au système de coupe un point de départ fiable, et les opérateurs peuvent alors rechercher d'autres causes lorsque des problèmes surviennent.
3. Quels problèmes peuvent survenir lorsque la tension du ruban est trop élevée ou trop faible ?
Une mauvaise tension entraîne différents problèmes selon le matériau et l'étape de production. Connaître les signes permet aux opérateurs de rechercher la véritable cause au lieu de blâmer les lames à chaque fois.
Quand la tension est trop forte
Trop de tension exerce une pression inutile sur la bande. Les films flexibles s'étirent et certains matériaux se déforment lors de leur passage. La couche adhésive ou le support peut également réagir différemment sous une forte traction.
Une tension élevée lors du rembobinage donne des rouleaux trop serrés pour leur utilisation. Parfois, le rouleau se déforme ou devient difficile à dérouler. Les matériaux sensibles peuvent présenter des dommages aux bords ou un changement de forme après l'enroulement.
Quand la tension est trop faible
Une tension trop faible laisse le ruban se déplacer, se plier ou former des sections lâches. Il ne restera pas plat dans la zone de coupe, il est donc plus difficile d'obtenir des bords nets et cohérents.
La faible tension d'enroulement donne des rouleaux lâches. Les couches se déplacent pendant la manutention, le stockage ou le transport. Une fois qu'un client commence à utiliser le ruban, un enroulement irrégulier rend plus difficile une distribution fluide.
Quand la tension change pendant la production
Une tension fluctuante produit des résultats incohérents même si la configuration de départ semble correcte. Un rouleau peut bien démarrer et développer des défauts à mesure que le rouleau d'alimentation rétrécit ou que les conditions d'enroulement changent.
| État de tension | Effet possible | Ce que les opérateurs peuvent devoir inspecter |
|---|---|---|
| Force de traction excessive | Étirement, distorsion ou rouleaux étroitement enroulés | Réponse matérielle et paramètres d'enroulement |
| Force de traction insuffisante | Rides, rouleaux lâches ou mouvement du matériau | Cheminement de la toile et stabilité de la tension |
| Tension instable | Variation entre les sections d'un rouleau | Comportement d'approvisionnement, de coupe et de rembobinage |
Un symptôme peut avoir plusieurs causes. Un rouleau froissé peut provenir de changements de tension, d'un mauvais alignement, de rouleaux endommagés ou d'une manipulation brutale. Examinez l’ensemble du processus plutôt que de supposer qu’il n’y a qu’un seul coupable.
4. Pourquoi différents matériaux de ruban nécessitent-ils des réglages de tension différents ?
Les bandes varient considérablement en termes de structure et de comportement. Certains ont un support en film mince. D'autres utilisent du papier, du tissu, de la mousse ou autre chose. Les couches adhésives et les utilisations finales diffèrent également.
Ces différences changent la façon dont une bande gère la force de traction. Le film flexible s'étire sous forte tension. Le ruban à base de papier se froisse ou se déchire s'il est traité brutalement. Le ruban en mousse se comprime ou change de forme sous la pression. Les matériaux à surface molle peuvent également être sensibles au contact avec les rouleaux et autres pièces de la machine.
Le même paramètre peut donner des résultats différents sur différents produits. Ne présumez pas qu’une configuration qui a fonctionné pour une bande sera directement transférée sur une autre.
La largeur et l’état du rouleau d’alimentation sont également importants. Un gros rouleau se comporte différemment d’un petit lorsqu’il se déroule. L'épaisseur, la résistance du support, les propriétés adhésives et les conditions de stockage jouent tous un rôle.
Une méthode pratique consiste à définir des conditions appropriées pour chaque famille de matériaux et à les confirmer lors d'essais. Les opérateurs vérifient les bords coupés, la surface, la forme du rouleau et la facilité de déroulement avant d'approuver la configuration pour une production régulière.
Prenez au sérieux les modifications apportées au matériel entrant. Lorsqu'un nouveau lot se comporte différemment, vérifiez son état et examinez la configuration existante. Ajuster la tension sans en connaître la cause peut introduire de nouveaux problèmes.
La manipulation spécifique à un matériau n'est pas une complexité inutile. C'est ainsi que le processus de refendage s'adapte aux produits fabriqués.
5. Comment le contrôle de la tension influence-t-il le rembobinage et la forme du rouleau fini ?
La refente ne se termine pas lorsque les lames divisent le ruban en bandes plus étroites. Le matériau doit encore être enroulé en rouleaux stables, faciles à manipuler et adaptés à l'application du client.
La tension de rembobinage décide de la façon dont chaque couche se place sur celle du dessous. Une force inégale peut laisser un centre lâche, des bords irréguliers ou une étanchéité différente sur toute la largeur. Le produit fini semble alors incohérent et peut mal se dérouler.
Un lancer serré n’est pas automatiquement un bon lancer. Les bonnes conditions d'enroulement dépendent du matériau, de la structure du rouleau et de la manière dont le produit sera utilisé. Trop de pression déforme les matériaux sensibles et trop peu de pression laisse le rouleau instable.
Le fond compte aussi. Un noyau défectueux, endommagé ou égaré empêche le rouleau de rester centré pendant l'enroulement. Le contrôle de la tension ne peut pas compenser complètement cela, alors vérifiez le système d'enroulement et le noyau ensemble.
L'alignement des bords est un autre point. Si le ruban pénètre de manière inégale dans la zone d'enroulement, le rouleau peut se retrouver avec des bords saillants ou un aspect étagé. Une tension stable maintient le matériau sous contrôle, mais un alignement et un guidage appropriés sont toujours nécessaires.
Pour les fabricants qui fournissent du ruban adhésif à des lignes d’emballage automatisées ou à d’autres équipements, la cohérence des rouleaux compte encore plus. Les clients attendent des rouleaux qui se déroulent sans résistance soudaine, sans déplacement ni arrêt. Un enroulement inégal entraîne des problèmes de manipulation même lorsque le ruban est coupé à la bonne largeur.
Inspectez donc plus que l’extérieur du rouleau fini. Vérifiez sa fermeté, la manière dont les bords s'alignent et si le ruban se déroule comme prévu.
6. Un meilleur contrôle de la tension peut-il aider à réduire les déchets de matériaux ?
Le gaspillage est un véritable souci dans la conversion de bandes, car un défaut endommage souvent le matériau qui l'entoure, et pas seulement l'endroit où il commence. Lorsque la tension devient instable, les opérateurs peuvent devoir arrêter la machine, inspecter le rouleau, ajuster la configuration et découper les sections endommagées.
Ces arrêts coûtent du temps et réduisent la production utilisable d’une exécution. Si un défaut est détecté tardivement, cela signifie que davantage de matériaux ont déjà été traités dans de mauvaises conditions.
Une tension stable réduit certains de ces risques en gardant le chemin du matériau sous contrôle. Cela facilite la détection des problèmes et aide les opérateurs à maintenir les conditions stables. Mais le contrôle de la tension à lui seul n’empêchera pas tout gaspillage. L’usure de la lame, le mauvais matériau, le désalignement et les erreurs de manipulation s’y ajoutent.
Réduire le gaspillage commence par observer le processus. Si des défauts continuent d’apparaître au début d’une exécution, revoyez la configuration initiale. S’ils se développent au fur et à mesure que le rouleau d’approvisionnement se déroule, vérifiez si la tension change à ce stade. Si les rouleaux finis s’enroulent de manière inégale, regardez plus attentivement la section de rembobinage.
Garder une trace des problèmes récurrents permet de distinguer les défauts ponctuels des modèles qui nécessitent une correction. Le but n’est pas de continuer à peaufiner la machine sans raison claire. Il s'agit de trouver où le processus devient instable et de traiter cette cause.
Éviter le gaspillage réduit également les retouches et les inspections répétées. Ces gains reposent sur des habitudes de fonctionnement stables et une compréhension claire de la façon dont le matériau réagit à la machine.
7. Que doivent vérifier les opérateurs lors du réglage du contrôle de tension ?
L'ajustement de la tension fonctionne mieux avec une routine structurée. Les changements importants effectués sans inspection créent de nouveaux défauts et masquent celui d’origine.
Commencez par vérifier la bande et la machine. Du matériel endommagé, des rouleaux sales, des pièces usées ou un rouleau mal assis peuvent provoquer des problèmes qui ressemblent à des défauts de tension.
Vérifiez également le chemin du matériau. La bande doit passer à travers la machine sans friction inutile ni dérive latérale. S'il pénètre dans la zone de coupe sous un angle, changer la tension ne résoudra pas le problème sous-jacent.
Les essais sont un bon moyen de tester une configuration avant la production complète. Pendant ces opérations, les opérateurs inspectent les bords coupés, recherchent les plis ou les étirements et vérifient que les rouleaux finis restent stables. Les résultats sont comparés aux exigences de qualité convenues.
Plusieurs contrôles soutiennent ce processus :
- Inspectez le rouleau entrant. Recherchez les dommages visibles, les bords inégaux ou tout autre élément susceptible d'affecter le déroulement.
- Vérifiez le chemin de la machine. Vérifiez que le ruban passe à travers les bons rouleaux et la bonne zone de coupe comme prévu.
- Vérifiez le résultat du bobinage. Surveillez les couches lâches, les tensions excessives, les mouvements des bords ou les changements dans la forme du rouleau.
- Ajustez une condition à la fois. De cette façon, vous pouvez savoir si un changement a réellement aidé.
- Documenter les paramètres et les observations appropriés. Les enregistrements permettent aux opérateurs de répéter une configuration réalisable et de retracer les variations ultérieures.
Suivez les instructions du fabricant de la machine lors du réglage. La méthode correcte dépend de l'équipement et de son système de contrôle. Les bruits étranges, les pauses répétées ou les mouvements inattendus doivent être étudiés avant de poursuivre la production.
La formation compte aussi. Les opérateurs expérimentés ressentent souvent très tôt une tension instable, mais cette connaissance doit parvenir à toute l’équipe. Des instructions de travail claires réduisent les différences entre les équipes et rendent les contrôles de qualité plus cohérents.
8. Comment les fabricants devraient-ils évaluer le contrôle de la tension lors du choix d'un Découpeuse de rouleaux de ruban adhésif ?
Les acheteurs qui choisissent une découpeuse de rouleaux de ruban examinent généralement la capacité de coupe, la compatibilité des matériaux et les besoins de production. Le contrôle de la tension mérite la même attention, car il détermine la façon dont la machine traite les différents produits, du déroulement au rembobinage.
Le bon système dépend des bandes qu'un fabricant s'attend à utiliser. Une usine travaillant principalement avec un seul matériau a des besoins différents de ceux d'un transformateur manipulant des films, du papier, de la mousse et d'autres produits adhésifs. Informez les fournisseurs des matériaux prévus et des exigences en matière de rouleaux finis avant de comparer les machines.
Demandez comment la tension est gérée pendant le déroulement, la coupe et le rembobinage. Demandez si les réglages sont manuels ou automatiques, comment la machine fait face aux conditions changeantes des rouleaux et quelle assistance existe lorsque le processus devient instable.
Une démonstration ou un exemple d’essai montre des choses qu’une description de produit ne montrera pas. Fournissez des matériaux représentatifs et examinez les rouleaux finis pour vérifier la qualité des bords, la cohérence de l'enroulement et la facilité d'utilisation. Le test doit refléter la production réelle aussi fidèlement que possible.
Abordez également la maintenance et la formation des opérateurs. Un système de contrôle de tension nécessite une configuration et des soins appropriés pour fonctionner comme prévu. Les acheteurs doivent savoir comment inspecter les pièces concernées, repérer les problèmes courants et obtenir de l'aide lorsque les ajustements ne les résolvent pas.
Jugez l'achat sur l'ensemble du processus de travail, et non sur une seule fonctionnalité. Une découpeuse doit être adaptée au matériau, offrir la qualité de rouleau souhaitée et s'adapter à vos pratiques opérationnelles. Le contrôle de la tension est un élément de cette évaluation, mais il joue un rôle direct dans le maintien de la stabilité du ruban lors de son passage d'un rouleau d'alimentation large aux rouleaux étroits finis.


 +86-576-88177528
 +86-576-88172167

 367 # Guangxing Road, Xiachen Street, Jiaojiang District, Taizhou City, Chine.

